在电子制造持续微型化的当下,传感器、线圈模组、FPC柔性线路板、精密连接器等产品,对焊接工艺提出了全新要求。很多工厂习惯选用高功率光纤激光做金属钎焊,依靠高能量熔合母材,焊接强度高,但热输入大,很容易烫伤周边热敏元器件。而激光锡焊属于低温恒温焊接工艺,核心是熔化锡料而非母材,热量只集中在焊点极小区域,恰好适配精密电子元器件的互连需求。
但激光锡焊并非简单把激光换成低功率热源。和成熟的高功率光纤金属钎焊相比,激光锡焊的工艺体系更为复杂。产品形态多样化,不同基材、镀层、锡材组合,对应的温度曲线、光斑参数、送锡时序都需要单独调试;工件尺寸、结构差异大,自动化方案不能直接套用标准机型,工装夹具定制门槛很高。微小焊点对定位误差、工件装夹稳定性要求严苛,夹具不仅要做到精准定位,还要做好避位、防静电、控热设计,稍有偏差就会出现偏焊、虚焊、锡珠飞溅等不良。
也正因工艺链条长、变量多,激光锡焊项目落地,从来不是只采购一台设备就可以直接投产。工艺验证、夹具开发、产线联调、量产问题排查,全程都需要配套强大的技术支持和稳定售后保障,这也是很多企业尝试激光锡焊,却卡在小批量试产无法转入大批量生产的核心原因。
深耕激光精密焊接领域的松盛光电,正是瞄准行业这一痛点,推出恒温激光锡焊整套解决方案,把设备、工艺开发、工装设计、落地服务整合在一起,帮助制造企业打通从样品打样到稳定量产的全流程。
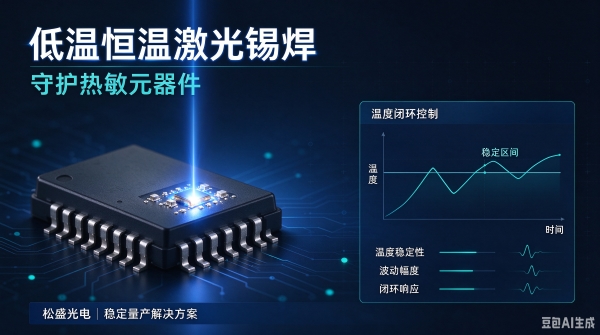
松盛光电激光锡焊系统最核心的优势,是自研闭环恒温控制方案。市面上不少激光锡焊设备采用开环功率控制,只固定激光输出功率,无法感知焊点真实温度。工件散热条件变化、物料批次差异,都会造成焊点温度波动,时而温度过高烧损漆包线、磁芯、柔性基材,时而温度不足产生虚焊,良率起伏不定。松盛光电搭载同轴红外测温模块,配合自研PID算法,焊接过程中实时采集焊点真实温度,微秒级动态调节激光输出功率,将焊点温度波动稳定控制在±5℃区间,真正做到恒温焊接。无论工件散热快慢,锡料都能稳定熔融浸润,热敏元器件热损伤率控制在1%以内,大批量生产良率稳定维持在95%以上,从根源解决烧件、虚焊这类高频不良问题。
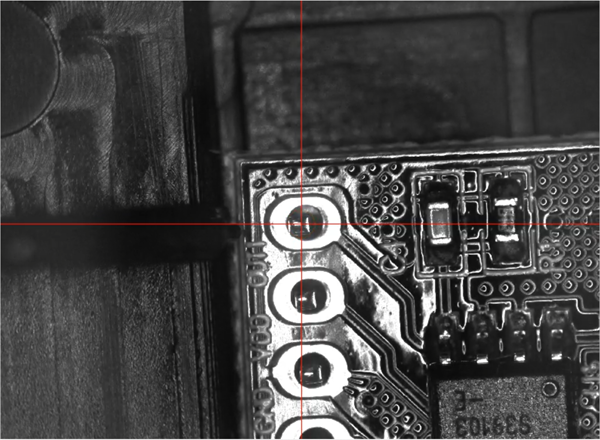
定位精度,是微型焊点焊接的另一道关卡。松盛光电采用激光、CCD视觉、红外测温、指示光四点同轴光路设计,监视器里看到的位置就是激光焊接位置,光斑与测温点完全重合,无需反复校准光路。系统对位误差可达微米级,最小光斑20~50μm,轻松应对0.15mm级超细焊盘、窄间距引脚焊接。遇到异形结构、狭小腔体产品,视觉系统还可以自动补偿工件装夹带来的微小偏差,非接触焊接没有机械应力,不会拉扯纤细引脚与漆包线,适配各类形态各异的精密电子产品,有效降低自动化改造难度。
针对激光锡焊工装夹具定制难度大的行业痛点,松盛光电拥有独立的工装设计团队,可根据客户产品外形、材质、产线布局,一站式完成夹具方案设计、加工与验证。夹具设计同步考量光路避位、防静电、热传导抑制、快速换型需求,产品迭代时支持快速修改工装,减少客户重新开模的时间与成本。同时,设备支持多种送锡模式,锡丝、锡球、锡膏工艺均可适配,覆盖传感器、继电器、线圈模组、摄像头模组等多品类产品,应对客户多样化的产品开发需求。
设备交付,只是合作的起点。松盛光电深知激光锡焊工艺参数调试繁琐,客户团队往往需要较长时间学习工艺逻辑。为此,松盛光电配备专职工艺工程师团队,提供全周期技术支持。前期配合客户完成样品打样,开展工艺试验,沉淀标准化工艺参数库;设备进场后,上门完成装机调试、产线联调,对现场操作人员开展系统培训,讲解参数调试思路、不良品排查方法。量产阶段,一旦出现工艺波动,技术团队可快速响应,远程或现场排查问题;后续新产品开发,也可持续提供工艺支持,帮助客户快速拓展焊接品类,不用反复摸索试错。
很多制造企业在选型时,容易把激光锡焊和高功率光纤金属钎焊混为一谈。二者应用场景完全不同:高功率光纤钎焊适合金属结构件高强度熔接,热输入大;激光恒温锡焊面向精密电子互连,保护热敏元件,追求焊点一致性与低热损伤。如果产品内部含有漆包线圈、塑料骨架、柔性基材,盲目选用高功率钎焊工艺,极易造成元器件隐性损坏,带来售后质量隐患。
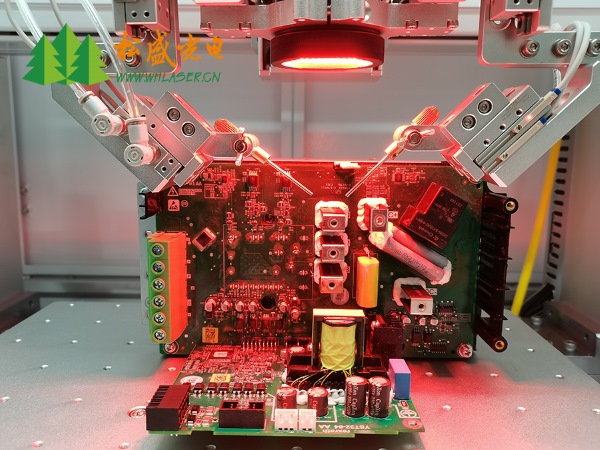
精密制造的竞争,最后拼的不只是硬件设备,更是工艺沉淀与服务能力。激光锡焊工艺变量多、定制化程度高,只有设备+工艺+工装+售后一体化方案,才能真正把技术落地到产线。松盛光电依托多年恒温激光锡焊项目经验,持续打磨闭环温控核心技术,配套完整的工艺开发与售后体系,为电子制造企业提供稳定可靠的精密焊接解决方案,助力国产精密电子产品提质增效。
手机/微信:13971100349
Mail:sale007@whlaser.cn
Copyright © 2024 Whlaser.cn.All rights reserved. 鄂ICP备16023374号  鄂公网安备42018502002217号
武汉松盛光电专注于振镜同轴视觉光路系统,光纤精密切割头,单聚焦恒温锡焊焊接头,
光斑可调节焊接头,方形光斑焊接头,塑料焊接等激光产品的生产销售及提供激光锡焊塑料焊应用解决方案。