激光焊锡工艺的难点,往往不在激光本身,而在于焊接过程的温度控制。对产线而言,多数焊点不良 —— 虚焊、锡珠、基材损伤 —— 追溯到最后,都落在加热那两三秒的温度曲线上。
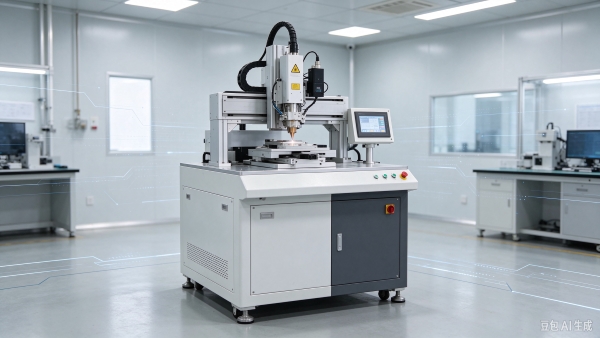
激光焊锡以激光作为热源,将焊料加热至熔化并润湿焊盘,实现冶金连接。相比传统烙铁,其优势明确:非接触加热、焊点尺寸小、热影响区窄,尤其适用于烙铁头难以到达、或焊点周边存在塑料及热敏元器件的场合 —— 漆包线、FPC、连接器、传感器、摄像头模组等精密装配,几乎都依赖该工艺。
但激光焊锡的工艺要求与烙铁存在本质差异,主要集中在以下几点。
第一,加热过程须分阶段控制。行业普遍采用 "预热 — 熔锡 — 保温" 三段式加热:预热阶段(约 80~150℃)用于去除焊区水分与油污、激活助焊剂活性;熔锡阶段提升激光功率,使焊料快速越过熔点;保温阶段维持温度,促进焊料充分铺展、排出气泡。三段时间与功率的配比须匹配焊料特性:SAC305 无铅锡膏熔点为 217℃,焊接温度通常控制在 240~280℃;锡铅共晶焊料熔点为 183℃,焊接温度约 210~230℃。各阶段衔接失当,易导致助焊剂暴沸、锡珠飞溅,或焊料熔融不充分、焊点发暗等虚焊缺陷。
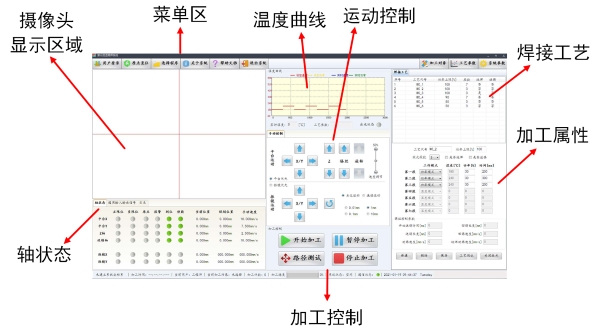
第二,焊料与助焊剂选型须与母材匹配。镀金引脚宜采用低活性助焊剂锡膏,镀镍表面需中活性助焊剂;锡膏开封后须回温并低速搅拌,避免吸潮导致炸锡。此外,无铅焊料流动性较差、表面张力较高,温度窗口收窄,控温不足易形成虚焊。
第三,峰值温度与升温速率须严格约束。激光加热为毫秒级,热冲击强于烙铁。峰值温度过高时,连接器塑料外壳(耐受上限约 260℃)、PCB 基材及细径漆包线均易受损;同时需控制升温速率,防止热应力导致引脚断裂。
第四,测温是实现温控的基础,也是最关键的环节。激光头无法凭手感感知温度,只能依赖测温手段:红外非接触测温响应快,适于监测焊点表面温度;热电偶精度高,可补充基材温度。温控良好的设备可将温度波动控制在 ±5℃以内,精密电子焊接(如传感器、射频模块)则须严控在 ±2℃以内;若控温能力不足,激光功率波动会直接传导为焊点温度波动,导致批量焊点强度一致性差、出现离散。此外,光斑尺寸、视觉定位精度、点锡时序等细节同样影响最终质量。
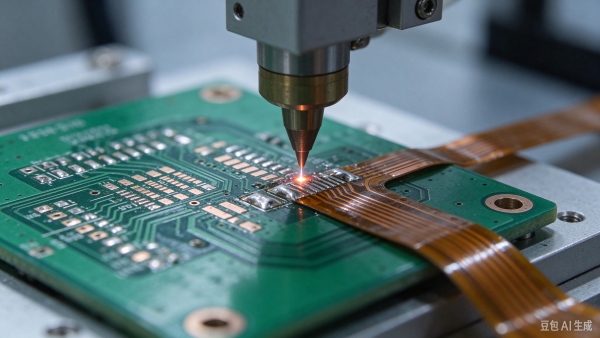
以上要求看似简单,落地实施却涉及诸多细节。以摄像头模组 FPC 插针焊接为例,塑料外壳紧邻焊盘,烙铁无法靠近,只能依靠激光定点加热;温度一旦失控,外壳发白、焊点虚焊随即出现,直接拉低产线良率。车载传感器模块同样焊点小、排布密集,返工成本远高于焊点本身。
松盛光电长期专注于激光锡焊,核心能力集中在 "恒温" 控制 —— 即测温实时反馈、激光功率随焊点温度动态调节,而非固定功率输出。其系统采用红外与热电偶双测温:红外捕捉焊点表面温度,热电偶同步反馈基材温度,双向互补。针对铜端子等高导热工件,采用能量预补偿技术,提前提升功率、将高温持续时间控制在数十毫秒以内,避免热量累积。量产数据方面,0.2mm 间距 PCB 焊盘焊接温度波动可控制在 ±1.5℃以内,焊点良率达 99.7%;0.08mm 漆包线焊接,热影响区控制在 0.1mm² 以内,导线断裂率降至 0.3% 以下。这一闭环控制将焊接过程从 "功率驱动" 转向 "温度驱动",是批量生产中保证焊点一致性的关键。换料号时,三段加热曲线自动匹配,无需人工频繁调整参数,在批量产线上既降低了不良率,也节省了人机工时。
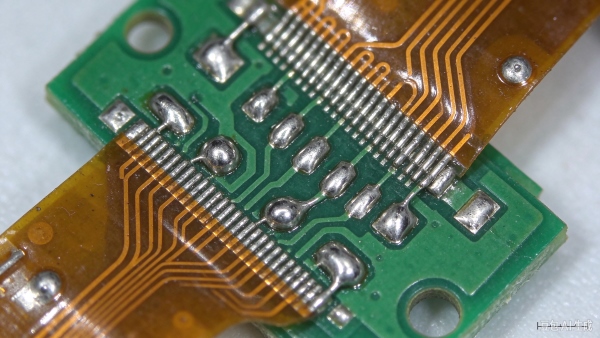
因此,焊点不良时首先应排查温控链路,而非盲目更换物料。激光焊锡工艺窗口较窄,参数设定得当,数秒即可获得合格焊点;设定不当,则整条产线面临批量返工。采购设备或调试工艺时,建议借助具备同类产线经验的厂商提供工艺支持,相比从零摸索更为稳妥,也能减少试错成本。
手机/微信:13971100349
Mail:sale007@whlaser.cn
Copyright © 2024 Whlaser.cn.All rights reserved. 鄂ICP备16023374号  鄂公网安备42018502002217号
武汉松盛光电专注于振镜同轴视觉光路系统,光纤精密切割头,单聚焦恒温锡焊焊接头,
光斑可调节焊接头,方形光斑焊接头,塑料焊接等激光产品的生产销售及提供激光锡焊塑料焊应用解决方案。