塑料激光焊接的失效,多数并非源于设备能力不足,而是源于热输入在界面处的不可控。本文从工艺机理出发,分析透射式焊接(TLW)与本征吸收焊接的主要技术瓶颈,并说明恒温闭环控制在其中的作用路径。
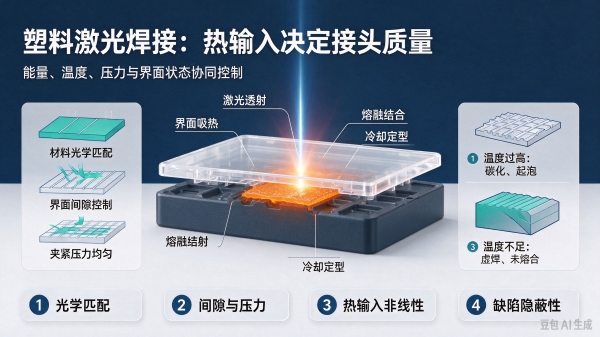
一、工艺难点的技术归因
1.光学匹配与能量分布的不确定性
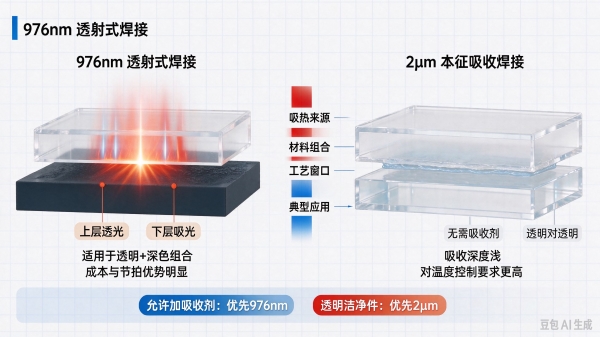
976nm透射焊依赖上层透光、下层吸光的光学配对。工程实践中,玻纤取向与聚集、浇口与熔接痕、色母批次差异均会造成局部透光率突变;上层壁厚由0.5mm增至2mm时,到达界面的功率密度呈指数衰减。吸收层侧,炭黑或专用红外吸收剂的分散均匀性直接决定体吸收与面吸收的比例,分散不良将导致焊缝强度呈周期性波动。
2μm本征吸收焊(以1940nm铥光纤为主)依靠C–H、O–H键的振动吸收,吸收深度通常仅0.1–0.5mm,能量高度集中于表层。该机制的工艺容差显著小于近红外方案,离焦量、光斑重叠率的微小偏移即可造成表面过烧而界面未熔的“假焊”形貌。
2.界面间隙与夹紧力的工程约束
塑料件注塑收缩与翘曲在焊接面形成的实际间隙,是量产中最主要的不可控变量。当界面间隙超过约0.1mm,熔体桥接能力不足,易形成内部未熔合与微通道,外观连续而气密失效。夹紧力方面,压力不足导致排气不畅与界面贴合不良,压力过高则引起溢料、薄壁压塌及残余应力集中;压板平面度与平行度偏差会造成沿焊缝方向的能量与压力双重不均。
3.热输入的非线性与热失控
塑料的熔融温度与热分解温度区间狭窄,多数工程塑料两者相差仅数十摄氏度。更关键的是,吸收率随温度上升而变化的非线性特征:局部温度升高后吸收进一步增强,形成正反馈,在数十毫秒量级内即可完成从正常熔融到碳化分解的跃迁。开环恒功率输出无法对此作出响应,工艺参数只能按最不利工况设定,实际是以牺牲节拍与窗口裕度为代价。
4.缺陷的隐蔽性
TLW的主要失效模式——界面微孔洞、未熔合、热影响区微裂纹——均位于焊缝内部,目视与常规外观检验不具备判别能力,须依赖气密、爆破或冷热循环等破坏性与可靠性试验,缺陷发现滞后于制造过程。
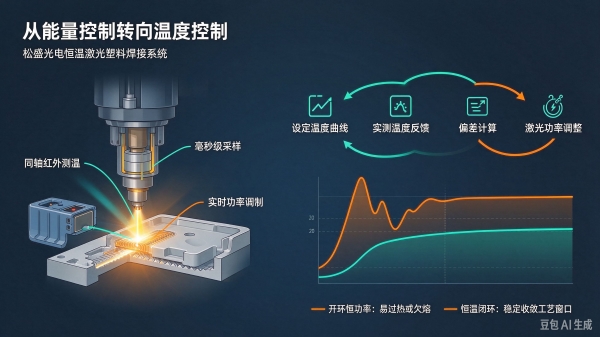
二、恒温闭环:由能量控制转向温度控制
针对上述热输入不可控这一根本矛盾,松盛光电恒温激光塑料焊接系统采用同轴红外测温与闭环功率调制相结合的控制架构。焊接过程中,测温单元实时采集焊缝区温度,控制器以毫秒级采样周期将实测值与预设温度曲线比对,通过闭环算法动态调节激光输出功率。材料吸收率上升时功率自动下调,吸收率不足时自动补偿,使焊缝温度稳定收敛于设定工艺窗口,而非在开环状态下自由漂移。
该架构带来的改善体现在三个层面。
其一,工艺窗口的实质拓宽。系统对材料批次、壁厚、色差及环境温度波动的自动补偿能力,使原本需要逐批试模确定的参数组,可在一次标定后覆盖更宽的工况范围,减少了换型调试的重复工作量。
其二,热损伤的有效抑制。温度逼近分解阈值时系统即时降载,切断了升温—吸收增强的正反馈通路,从机理上抑制了碳化、产气与起泡。对2μm本征吸收方案而言,这一能力尤为必要:其吸收深度浅、升温速率高,唯有实时温度反馈方能将熔深稳定控制在界面附近。
其三,接头质量一致性的提升。恒定温度条件下熔体流动性稳定、界面排气充分,焊缝熔深与结合宽度的一致性显著改善,气密合格率由抽检判定转为过程能力可控。
在工艺配套层面,系统按材料组合提供976nm半导体与2μm铥光纤两类光源选型;压头采用对应波段高透光学玻璃并配置浮动压紧结构,以保证压力分布均匀与能量传输稳定;焊后设置保压冷却阶段,待熔体定型后泄压,抑制回弹开裂与残余应力。
三、适用场景的技术匹配
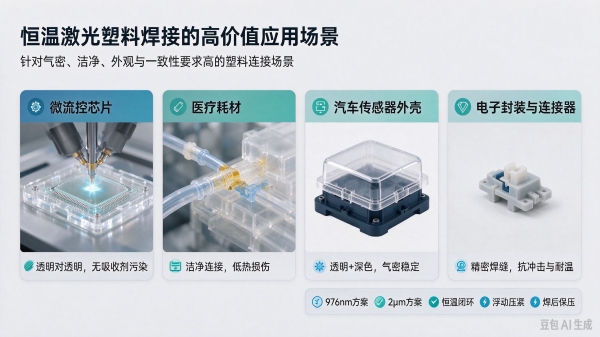
微流控芯片、医用耗材及光学组件等不允许引入炭黑或红外吸收剂的洁净制件,2μm恒温方案具备工艺可行性上的独占性;汽车传感器外壳、连接器与电子封装等透明—深色配合的常规结构,976nm恒温方案在成本与节拍上更具优势;对于气密等级要求高、材料牌号切换频繁的多品种小批量产线,恒温控制带来的参数免重复调试能力,直接转化为换型时间的压缩。
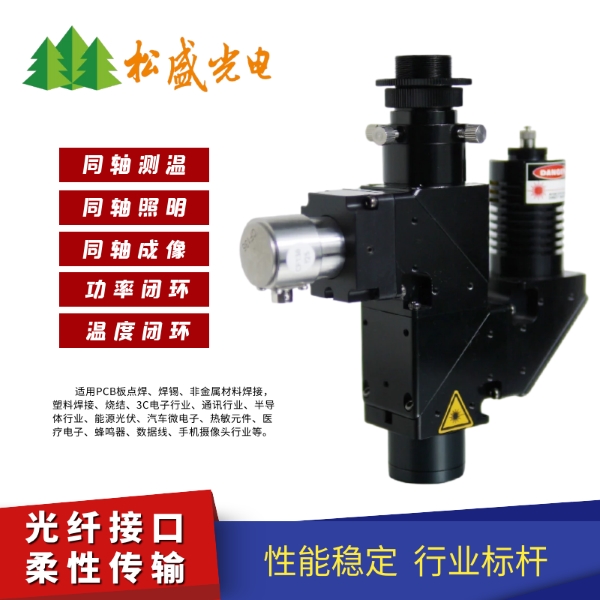
塑料激光焊接的技术门槛,不在光源本身,而在材料光学特性、界面力学条件与毫秒级热过程三者的协同控制。松盛光电恒温激光塑料焊接所解决的,正是其中离散度最高、最难通过经验参数固化的温度环节——将其转化为可测量、可闭环、可复现的工艺量。
手机/微信:13971100349
Mail:sale007@whlaser.cn
Copyright © 2024 Whlaser.cn.All rights reserved. 鄂ICP备16023374号  鄂公网安备42018502002217号
武汉松盛光电专注于振镜同轴视觉光路系统,光纤精密切割头,单聚焦恒温锡焊焊接头,
光斑可调节焊接头,方形光斑焊接头,塑料焊接等激光产品的生产销售及提供激光锡焊塑料焊应用解决方案。